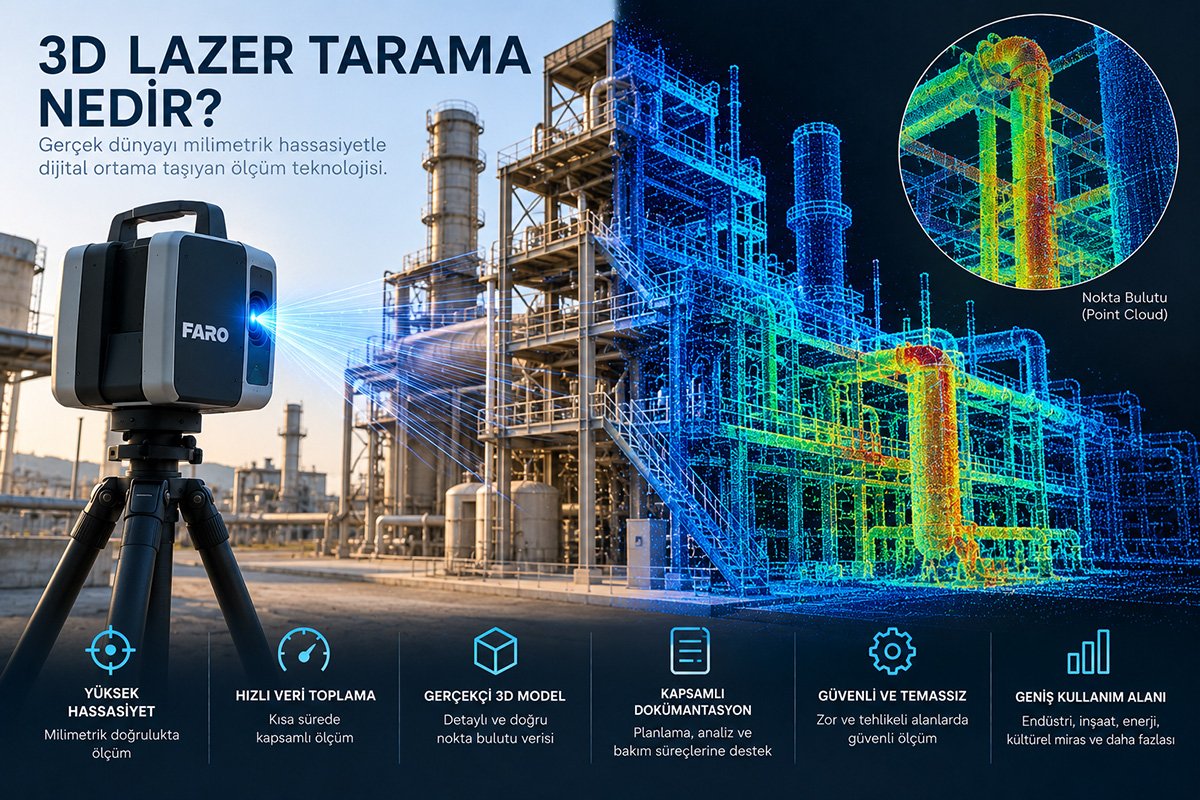
Endüstriyel ölçümde “3D tarama” denildiğinde akla gelen ilk teknoloji, çoğu zaman lazer taramadır. Bir parçanın üzerinde gezinen mavi ya da kırmızı lazer çizgileri; saniyeler içinde milyonlarca ölçüm noktası üreterek fiziksel geometriyi dijital ortama taşır. 3D lazer tarama; hız, hassasiyet ve yüzey bağımsızlığını bir araya getirmesiyle tersine mühendislikten kalite kontrole, havacılıktan enerji tesislerine kadar en yaygın kullanılan temassız ölçüm yöntemi haline gelmiştir.
Bu rehberde; 3D lazer taramanın ne olduğunu, hangi fiziksel prensiplerle çalıştığını, lazer tarayıcı türlerini, mavi ve kırmızı lazer arasındaki farkı, teknolojinin avantaj ve sınırlarını ve endüstriyel kullanım alanlarını kapsamlı biçimde ele alacağız.
3D Lazer Tarama Nedir?
3D lazer tarama; bir lazer ışık kaynağının nesne yüzeyine yansıtılması ve bu ışığın yüzeydeki davranışının optik sensörlerle analiz edilmesi yoluyla, nesnenin üç boyutlu geometrisini temas etmeden ölçen aktif bir tarama teknolojisidir. Her ölçüm; uzayda X, Y, Z koordinatlarıyla tanımlanmış bir nokta üretir ve bu noktaların bütünü nokta bulutunu oluşturur.
Lazer taramayı fotogrametri gibi pasif yöntemlerden ayıran temel özellik; cihazın kendi ışık kaynağını kullanmasıdır. Bu sayede ölçüm; ortam aydınlatmasından, yüzey dokusundan ve renk kontrastından büyük ölçüde bağımsız hale gelir. Lazer taramanın bu kontrollü ölçüm yapısı; onu belgelenebilir hassasiyet gerektiren metroloji uygulamalarının temel aracı yapar.
3D Lazer Tarama Nasıl Çalışır? Üç Temel Prensip
Lazer tarayıcılar; mesafeyi hesaplamak için üç farklı fiziksel prensipten birini kullanır. Hangi prensibin kullanıldığı; cihazın hassasiyetini, menzilini ve uygulama alanını doğrudan belirler.
1. Lazer Triangülasyon (Üçgenleme)
Endüstriyel parça taramasında en yaygın kullanılan prensiptir. Lazer kaynağı, yüzeye bir nokta ya da çizgi yansıtır; bilinen bir açı ve mesafeyle konumlandırılmış kamera bu yansımayı algılar. Lazer kaynağı, kamera ve yüzeydeki nokta arasında bir üçgen oluşur; kenar uzunlukları ve açılar bilindiğinden yüzey noktasının uzaklığı trigonometrik olarak hesaplanır.
Triangülasyon; kısa ve orta mesafede (genellikle 1 metreye kadar) mikron düzeyinde hassasiyet sunar. El tipi metroloji tarayıcılarının büyük çoğunluğu bu prensiple çalışır. Menzil uzadıkça hassasiyet düştüğünden büyük ölçekli alan taramaları için uygun değildir.
2. Zaman-Yayılım (Time-of-Flight / ToF)
Lazer darbesi yüzeye gönderilir; ışığın yüzeye gidip sensöre geri dönmesi için geçen süre ölçülür. Işık hızı bilindiğinden mesafe doğrudan hesaplanır. Bu prensip; yüzlerce metreye ulaşan menziliyle bina, tesis, arazi ve büyük yapı taramalarında (LiDAR sistemleri) kullanılır.
ToF tarayıcıların hassasiyeti genellikle milimetre mertebesindedir; bu nedenle hassas parça ölçümü için değil, büyük hacimli belgeleme için tercih edilir.
3. Faz Kayması (Phase Shift)
Sürekli bir lazer ışını, modüle edilmiş bir dalga olarak gönderilir; geri dönen ışığın faz farkı ölçülerek mesafe hesaplanır. ToF’a kıyasla daha yüksek hassasiyet ve veri toplama hızı sunar; orta menzilde (onlarca metre) mimari ve tesis taramalarında yaygındır.
3D Lazer Tarayıcı Türleri
El Tipi (Handheld) Lazer Tarayıcılar
Operatörün elinde taşıdığı, parça etrafında serbestçe hareket ettirilen sistemlerdir. Çoklu çapraz lazer çizgileriyle geniş bir alanı tek seferde tarar; yüzeye yapıştırılan referans hedef işaretleri veya optik takip sistemleriyle konumunu belirler. Sahaya taşınabilirlik, karmaşık geometrilere erişim ve yüksek hız avantajlarıyla endüstride en yaygın kullanılan kategoridir.
Kollu CMM’ye Entegre Lazer Tarayıcılar
Taşınabilir bir koordinat ölçüm kolunun ucuna monte edilen lazer tarama kafalarıdır. Kol; tarayıcının konumunu eklem enkoderleriyle sürekli takip ettiğinden referans işaretlerine ihtiyaç duyulmaz. Temaslı prob ile temassız lazer taramanın aynı sistemde birleşmesi; hibrit ölçüm uygulamalarında değerlidir.
Sabit / Masaüstü Lazer Tarayıcılar
Parçanın döner tabla üzerine yerleştirildiği ve tarayıcının sabit konumda çalıştığı sistemlerdir. Küçük ve orta boyutlu parçalarda tekrarlanabilir, operatör bağımsız ölçüm sağlar; otomasyona uygundur.
Uzun Menzilli Lazer Tarayıcılar (LiDAR / Terrestrial)
Tripod üzerinde 360° dönerek çevresini tarayan, ToF veya faz kayması prensibiyle çalışan sistemlerdir. Tesis, bina, tünel ve arazi taramalarında as-built dokümantasyon için kullanılır.
Optik Takipli (Tracker) Lazer Tarayıcılar
Harici bir optik takip ünitesinin tarayıcının konumunu sürekli izlediği sistemlerdir. Yüzeye referans işareti yapıştırmaya gerek kalmadan büyük parçalarda yüksek hacimsel doğruluk sağlar; otomotiv ve havacılıkta büyük gövde ölçümlerinde tercih edilir.
Mavi Lazer mi, Kırmızı Lazer mi?
Lazer tarayıcılarda kullanılan ışığın dalga boyu; tarama kalitesini doğrudan etkileyen ancak sıkça gözden kaçan bir parametredir. Geleneksel sistemler kırmızı lazer (yaklaşık 650 nm) kullanırken, modern metroloji tarayıcıları giderek mavi lazere (yaklaşık 450 nm) yönelmektedir.
Mavi Lazerin Avantajları
- Daha kısa dalga boyu, daha ince çizgi: Mavi lazer daha dar ve keskin bir çizgi oluşturur; ince kanallar, keskin kenarlar ve küçük geometrik detaylar daha yüksek çözünürlükte yakalanır.
- Parlak metallerde düşük yansıma gürültüsü: Paslanmaz çelik, alüminyum ve krom kaplama yüzeylerde kırmızı lazer yoğun yansıma gürültüsü üretirken mavi lazer çok daha kararlı veri sağlar.
- Koyu ve siyah yüzeylerde daha iyi sinyal: Siyah kauçuk, mat kaplama ve koyu plastikte mavi lazer daha temiz nokta bulutu üretir.
- Ortam ışığına daha yüksek direnç: Mavi dalga boyu, ortam ışığının spektrumundan daha kolay filtrelenir.
Bu üstünlükler; mavi lazer teknolojisini otomotiv, havacılık ve kalıpçılık gibi parlak metal yüzeylerin yoğun olduğu sektörlerde tercih edilen standart haline getirmiştir. Mavi lazerli metroloji sınıfı el tipi sistemler hakkında ayrıntılı teknik bilgi için AlphaScan mavi lazerli 3D tarayıcı sayfamızı inceleyebilirsiniz.
3D Lazer Taramanın Avantajları
Metroloji Sınıfı Hassasiyet
Triangülasyon prensibiyle çalışan modern el tipi lazer tarayıcılar 0,02 mm hassasiyete ulaşır. Bu değer; otomotiv, havacılık, kalıpçılık ve medikal cihaz üretiminin büyük bölümünde geleneksel temaslı ölçümün yerini alabilecek düzeydedir.
Yüksek Hız
Saniyede milyonlarca noktaya ulaşan veri toplama hızı; orta karmaşıklıkta bir parçanın dakikalar içinde eksiksiz taranmasını sağlar. Seri üretim kalite kontrolünde ve kısıtlı bakım pencerelerinde bu hız belirleyicidir.
Yüzey Bağımsızlığı
Aktif ışık kaynağı sayesinde lazer tarama; tek renkli, dokusuz ve işlenmiş metal yüzeylerde — fotogrametrinin başarısız olduğu tam da bu yüzeylerde — güvenilir sonuç verir. Mavi lazer teknolojisi bu avantajı parlak ve koyu yüzeylere de genişletir.
Temassız Ölçüm
İnce cidarlı, yumuşak, esnek veya hassas yüzey kaplamalı parçalar; hiçbir deformasyon ya da çizilme riski olmadan ölçülür.
Tam Yüzey Kapsama
Noktasal temaslı ölçümün aksine lazer tarama yüzeyin tamamını belgeler. Serbest formlu geometrilerde ve gözle görülemeyen yüzey sapmalarının tespitinde bu fark kritik önem taşır.
Taşınabilirlik ve Saha Kullanımı
El tipi lazer tarayıcılar; üretim hattında, sahada veya taşınamayan büyük nesnelerin yanında ölçüm yapılmasına olanak tanır. Bu esneklik, hizmet olarak 3D Tarama Hizmeti alan firmalar için parçanın tesisten çıkarılmasına gerek kalmaması anlamına gelir.
Ortam Işığından Bağımsızlık
Kendi ışık kaynağını kullanan lazer tarayıcılar; fabrika ortamının değişken aydınlatma koşullarında kararlı sonuç üretir.
3D Lazer Taramanın Sınırları
Şeffaf ve Ayna Gibi Yansıtıcı Yüzeyler
Cam, şeffaf plastik ve ayna parlaklığındaki yüzeyler; lazer ışığını geçirir ya da tamamen yansıtır. Bu yüzeylerde geçici mat sprey uygulaması gerekir; sprey kalınlığı (genellikle birkaç mikron) ölçüm belirsizliğine dahil edilmelidir.
Menzil–Hassasiyet Dengesi
Triangülasyon tarayıcılar kısa mesafede yüksek hassasiyet sunar ancak menzilleri sınırlıdır; uzun menzilli sistemler ise hassasiyetten ödün verir. Tek bir lazer tarayıcı her ölçekte optimum sonuç veremez.
Derin ve Dar İç Geometriler
Lazer ışığının ve kameranın aynı anda görmesi gereken bölgeler taranabilir; çok derin delikler ve dar iç kanallar bu koşulu sağlamaz. Derin delik tarama modu bu sınırı önemli ölçüde genişletse de tamamen kapalı iç geometriler için CT tarama gerekir.
Kalibrasyon Bağımlılığı
Lazer tarayıcının hassasiyeti; lazer kaynağı ile kamera arasındaki geometrik ilişkinin doğru kalibre edilmiş olmasına bağlıdır. Sıcaklık değişimi, darbe ve nakliye bu ilişkiyi bozabilir. Kalibrasyonun ne zaman ve nasıl yenilenmesi gerektiğine dair ayrıntılar için 3D tarama cihazı kalibrasyonu makalemizi inceleyebilirsiniz.
Lazer Tarama ile Yapılandırılmış Işık Tarama Farkı
Her iki teknoloji de aktif ışık kaynağı kullanan metroloji sınıfı yöntemlerdir; ancak veri toplama biçimleri farklıdır. Yapılandırılmış ışık tarayıcılar; yüzeye bir desen yansıtır ve tek karede geniş bir alanı yakalar; sabit konumda çalıştığı için küçük-orta parçalarda çok yüksek çözünürlük sunar. Lazer tarayıcılar ise çizgi tarama prensibiyle sürekli hareket halinde veri toplar; el tipi kullanıma, büyük parçalara ve parlak yüzeylere daha uygundur.
Pratikte; masaüstü yüksek çözünürlüklü uygulamalar ve dental/medikal küçük parçalar için yapılandırılmış ışık, saha esnekliği ve metal parça ölçümü için lazer tarama tercih edilir. Modern el tipi sistemler her iki teknolojiyi tek cihazda birleştirebilmektedir.
3D Lazer Taramanın Kullanım Alanları
Kalite Kontrol ve Boyutsal Doğrulama
Üretilen parçanın nominal CAD modeliyle karşılaştırılması, renk haritalı sapma analizi ve GD&T raporlaması; lazer taramanın en yaygın endüstriyel kullanımıdır.
Tersine Mühendislik
Teknik çizimi bulunmayan parçaların dijitalleştirilerek CAD modeline dönüştürülmesi; yedek parça üretimi ve ürün modifikasyonunun temelidir.
Kalıp ve Takım Kontrolü
Kalıp yüzeylerinin aşınma analizi, yeni kalıbın tasarım verisiyle doğrulanması ve kalıp bakım planlaması lazer taramayla yürütülür.
Otomotiv ve Havacılık
Gövde panelleri, kalıplar, türbin kanatçıkları ve kompozit yapıların ölçümünde; parlak metal ve büyük parça avantajlarıyla lazer tarama standart yöntemdir.
Enerji ve Ağır Sanayi
Türbin, kazan, boru hattı ve büyük makine bileşenlerinin durum değerlendirmesi ve as-built belgelemesinde el tipi ve uzun menzilli lazer tarayıcılar birlikte kullanılır.
Mimarlık ve Tesis Belgeleme
Uzun menzilli lazer tarayıcılarla bina, tesis ve altyapıların as-built modellemesi; BIM entegrasyonu ve modernizasyon projelerine zemin hazırlar.
Doğru Lazer Tarayıcıyı Seçerken Nelere Dikkat Etmeli?
- Hassasiyet ve hacimsel doğruluk: Uygulamanızın tolerans gereksinimini karşılayan, belgelenmiş spesifikasyon
- Lazer dalga boyu: Parlak metal ve koyu yüzeyler ağırlıklıysa mavi lazer
- Tarama hızı ve alanı: Seri üretim ve büyük parçalar için yüksek nokta/saniye ve geniş tarama alanı
- Tarama modları: Yüksek hız, ince detay ve derin delik modlarının varlığı
- Referans yöntemi: Hedef işaretleri, optik takip veya kollu CMM entegrasyonu
- Yazılım uyumluluğu ve çıktı formatları: STL, STEP, E57 desteği ve metroloji yazılımlarıyla entegrasyon
- Sertifikalar ve kalibrasyon desteği: CE, izlenebilir kalibrasyon sertifikası ve yerel teknik destek
Farklı hassasiyet sınıfları, tarama modları ve fiyat seviyelerindeki 3D Tarama Cihazı modellerini karşılaştırarak projenize uygun sistemi belirleyebilir; satın alma kararından önce kendi parçanızla demo tarama talep edebilirsiniz.
Sıkça Sorulan Sorular
3D lazer tarama gözler için tehlikeli midir?
Endüstriyel el tipi tarayıcıların büyük çoğunluğu Sınıf 2 lazer kullanır; bu sınıf, göz kırpma refleksiyle korunabilecek düzeyde düşük güçtedir ve normal kullanımda ek koruyucu ekipman gerektirmez. Yine de lazer ışınına doğrudan ve uzun süre bakılmamalıdır.
3D lazer tarama ne kadar hassastır?
Triangülasyon prensibiyle çalışan metroloji sınıfı el tipi tarayıcılar 0,02 mm hassasiyete ve 0,01 mm çözünürlüğe ulaşır. Uzun menzilli ToF ve faz kayması tarayıcılar ise milimetre mertebesinde çalışır; bu fark, cihazın tasarlandığı ölçek ve uygulamadan kaynaklanır.
Lazer tarama parlak metal parçalarda çalışır mı?
Mavi lazer teknolojisiyle çoğu parlak metal yüzey doğrudan taranabilir. Ayna parlaklığındaki krom ve cilalı yüzeylerde geçici mat sprey uygulaması gerekebilir.
Lazer tarama ile fotogrametri arasındaki fark nedir?
Lazer tarama kendi ışık kaynağını kullanan aktif bir yöntemdir; belgelenebilir hassasiyet ve yüzey bağımsızlığı sunar. Fotogrametri ise fotoğraflardan geometriyi dolaylı hesaplayan pasif bir yöntemdir; düşük maliyet ve fotogerçekçi doku avantajına sahiptir ancak dokusuz ve metal yüzeylerde zayıftır.
Lazer tarama verisi hangi formatlarda alınır?
Ham nokta bulutu için PLY, E57, ASC ve XYZ; mesh için STL ve OBJ; tersine mühendislik sonrası CAD modeli için STEP ve IGES en yaygın formatlardır. Kalite kontrol projelerinde renk haritalı sapma raporu PDF olarak da teslim edilir.
Fikret Yedikardeşler, endüstriyel 3D tarama, tersine mühendislik ve ölçümsel doğrulama alanlarında uzmanlaşmış bir teknik uzmandır. VIP3D Tasarım’ın kurucusu olarak, 2020 yılından bu yana otomotiv, savunma sanayi ve üretim sektörlerinde faaliyet gösteren firmalara metrology-grade 3D tarama çözümleri sunmaktadır. Saha deneyimi ve teknik uzmanlığı sayesinde, karmaşık geometrilere sahip parçaların yüksek hassasiyetle analiz edilmesi, üretim hatalarının tespiti ve dijital modelleme süreçlerinde aktif rol almaktadır. Uluslararası iş birlikleri ve Invision partnerliği kapsamında yürüttüğü projelerle, Türkiye’de 3D tarama teknolojilerinin gelişimine katkı sağlamaktadır.