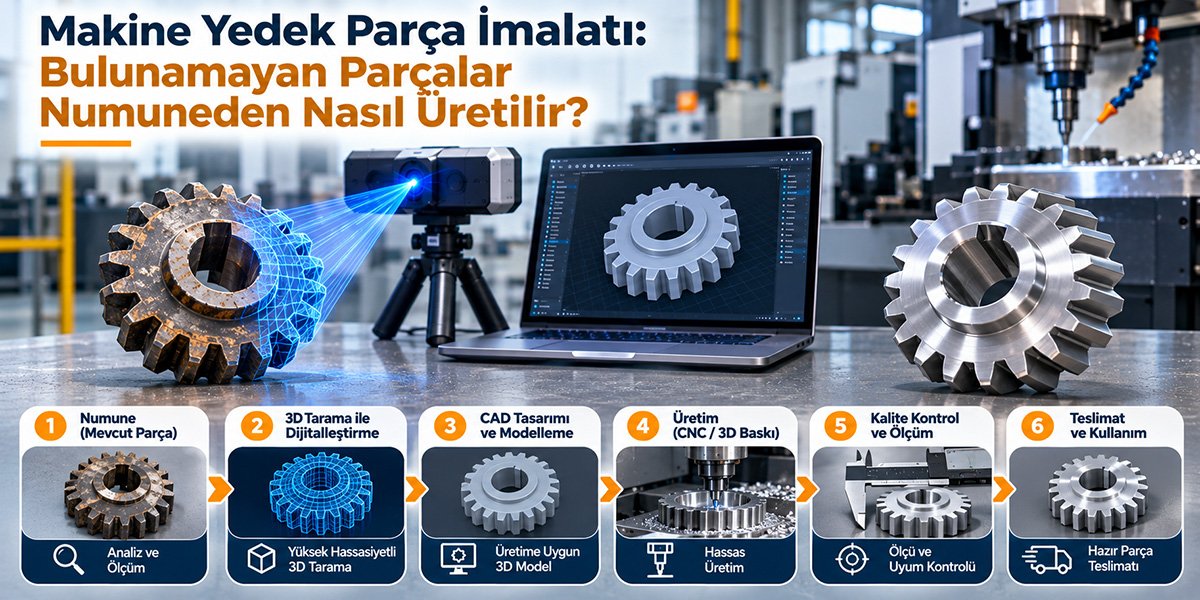
Bir üretim hattında tek bir parçanın kırılması, bütün hattın durması demektir. Makinenin üreticisi kapanmışsa, model eskiyse ya da parça yurt dışından haftalarca bekleniyorsa, duruş süresi her gün maliyet olarak büyür. Böyle durumlarda en hızlı ve kalıcı çözüm, elinizdeki aşınmış ya da kırık parçadan yenisini ürettirmektir.
Bu yazıda makine yedek parça imalatının nasıl yapıldığını anlatıyoruz. Hangi parçaların numuneden üretilebildiğini, aşınmış bir parçadan doğru ölçünün nasıl çıkarıldığını, malzeme ve ısıl işlem seçimini ve bu süreçte en sık yapılan hataları ele alıyoruz.
Makine Yedek Parçası Neden Bulunamaz?
- Üreticinin kapanması veya model desteğinin bitmesi: Onlarca yıllık bir tezgâh, pres ya da paketleme makinesi hâlâ sorunsuz çalışabilir, ama üreticisi o modelin parçalarını artık üretmiyor olabilir.
- İthal makinelerde uzun teslim süresi: Parça hâlâ üretiliyor olsa bile sipariş, gümrük ve nakliye süreci haftalar alabilir.
- Teknik resim eksikliği: Makine satın alındığında yalnızca kullanım kılavuzu verilmiştir; parça resimleri ve tolerans bilgileri işletmede yoktur.
- Yalnızca komple grup halinde satış: Kırılan küçük bir burç veya dişli, ancak koca bir redüktör ya da ünite ile birlikte satılıyor olabilir.
- Yerelde yapılmış değişiklikler: Yıllar içinde makineye uyarlanmış, özel olarak işlenmiş parçaların orijinal kaydı hiç olmayabilir.
Hangi Makine Parçaları Numuneden Üretilebilir?
Dönen ve Güç Aktaran Parçalar
Düz, helis ve konik dişliler, zincir dişlileri, kasnaklar, miller, kamalı miller ve kaplin parçaları bu gruptadır. Dişli parçalarda yalnızca dış geometri değil, modül, diş sayısı, kavrama açısı ve profil kaydırma gibi dişli parametrelerinin de doğru belirlenmesi gerekir. Tarama verisi bu parametreleri çıkarmak için referans olarak kullanılır, ama dişli tek başına “kopyalanmaz”, hesapla yeniden tasarlanır.
Yataklama ve Aşınma Parçaları
Burçlar, kızaklar, aşınma plakaları, kılavuz parçaları ve yatak gövdeleri en sık değişen parçalardır. Bu parçalar zamanla aşındığı için ölçüleri artık orijinal değildir. Doğru ölçü, karşı parçanın (mil, kızak, yuva) ölçülmesiyle bulunur.
Bağlantı ve Taşıyıcı Parçalar
Flanşlar, braketler, bağlantı plakaları, kollar, mafsal parçaları ve tutucular genellikle düzlemsel geometrilere sahiptir. Talaşlı imalatla doğrudan üretilebilirler.
Gövde ve Kapak Parçaları
Pompa gövdeleri, dişli kutusu kapakları, döküm muhafazalar ve karmaşık iç kanallı parçalar bu gruptadır. Döküm parçalarda serbest formlu yüzeyler bulunduğundan, bu yüzeyleri eksiksiz ölçmenin en pratik yolu 3D taramadır. Büyük makine bileşenlerinin ölçülmesine dair ayrıntılar için makina 3D tarama yazımıza göz atabilirsiniz.
Plastik ve Kompozit Makine Parçaları
Konveyör kılavuzları, yıldız dişliler, sıyırıcılar ve koruyucu kapaklar gibi mühendislik plastiğinden yapılmış parçalar, POM, PA veya UHMW-PE gibi malzemelerden CNC ile üretilebilir.
Aşınmış Parçadan Doğru Ölçü Nasıl Çıkarılır?
Makine yedek parça imalatında en kritik konu budur. Elinizdeki parça yıllarca çalışmış, aşınmış, belki eğilmiş ya da kırılmıştır. Ölçüsünü olduğu gibi alıp üretmek, aşınmış bir parçanın kopyasını üretmek demektir. Doğru yaklaşım şöyledir:
1. Numunenin Taranması
Parça, temassız 3D Tarama Hizmeti ile tüm yüzeyleriyle dijitalleştirilir. Kumpasla ulaşılamayan iç yüzeyler, eğrisel formlar ve delik konumları tek bir veri setinde toplanır. Sahada sökülemeyen büyük parçalar, taşınabilir bir 3D Tarama Cihazı ile makine üzerinde ölçülebilir.
2. Aşınma Bölgelerinin Ayrılması
Tarama verisinde aşınmış bölgeler (sürtünen yüzeyler, diş yanakları, yatak yüzeyleri) ile aşınmamış bölgeler (montaj yüzeyleri, iç kısımlar) ayrılır. Aşınmamış bölgeler orijinal ölçüye en yakın referanstır.
3. Karşı Parçaların Ölçülmesi
Bir burcun iç çapı, içinde dönen milin çapından bulunur. Bir flanşın delik aralığı, bağlandığı gövdedeki deliklerden doğrulanır. Mümkünse yeni parçanın bağlanacağı veya birlikte çalışacağı parçalar da ölçülür. Bu, yeni parçanın makineye ilk denemede oturmasını sağlar.
4. Standart Ölçülere Yuvarlama
Ölçülen değerler çoğu zaman standart bir değere işaret eder: 24,93 mm olarak ölçülen aşınmış bir mil yatağı büyük olasılıkla 25 mm nominal ölçülü ve belirli bir geçme toleranslıdır. Rulman yatakları, kama kanalları, vida dişleri ve O-ring yuvaları ilgili standartlara göre yeniden tanımlanır.
5. CAD Modeli ve Teknik Resim
Tüm bu bilgiler, üretime uygun parametrik bir CAD modeline ve toleranslı teknik resme dönüştürülür. Taramadan CAD modeline geçiş sürecinin ayrıntıları için Scan to CAD yazımızı inceleyebilirsiniz.
Malzeme Tespiti ve Isıl İşlem
Geometri kadar malzeme de önemlidir. Yanlış malzemeden üretilmiş bir dişli, ölçüsü doğru olsa bile kısa sürede aşınır ya da kırılır.
- Malzemenin belirlenmesi: Makine kılavuzu, parça üzerindeki işaretler veya ihtiyaç halinde laboratuvarda yapılan malzeme analizi (spektral analiz, sertlik ölçümü) ile orijinal malzeme belirlenir.
- Isıl işlem: Dişli, mil ve aşınma parçalarında yüzey sertleştirme (endüksiyon, sementasyon, nitrürasyon) çoğu zaman parçanın ömrünü belirler. Orijinal parçanın sertliği ölçülerek aynı ya da daha uygun bir işlem seçilir.
- Kaplama: Korozyon ve aşınmaya karşı krom, nikel veya özel kaplamalar gerekebilir.
- İyileştirme fırsatı: Orijinal parça sık kırılıyor ya da aşınıyorsa, daha dayanıklı bir malzeme veya ısıl işlem tercih edilebilir. Bu karar, karşı parçaların da aşınma davranışı dikkate alınarak verilmelidir.
Makine Yedek Parçaları Hangi Yöntemlerle Üretilir?
CNC Torna ve Freze
Mil, burç, flanş, kasnak ve plaka gibi parçaların büyük bölümü talaşlı imalatla üretilir. Tek adet ve küçük seri üretimde en yaygın yöntemdir.
Dişli Açma
Dişliler, azdırma, dişli frezeleme veya taşlama yöntemleriyle üretilir. Hassas uygulamalarda diş taşlama gerekebilir.
Tel Erezyon ve Lazer Kesim
Karmaşık profilli düz parçalar, kam profilleri ve plakalar için uygundur.
Döküm
Gövde ve kapak gibi büyük ve karmaşık parçalarda, tarama verisinden döküm modeli hazırlanarak kum veya hassas döküm yapılabilir. Ardından işlenmesi gereken yüzeyler talaşlı imalatla bitirilir.
Eklemeli İmalat (3D Baskı)
Prototip ve montaj provası için hızlı bir ara adımdır. Bazı plastik makine parçaları ve metal 3D baskıya uygun karmaşık parçalar için nihai üretim yöntemi de olabilir.
Makine Yedek Parça İmalatında Sık Yapılan Hatalar
- Aşınmış ölçüyü kopyalamak: Aşınmış yüzeyler nominal ölçü kabul edilirse yeni parça boşluklu çalışır.
- Toleransı tahmin etmek: Geçme ölçüleri (sıkı, kayar, boşluklu) karşı parçayla birlikte değerlendirilmeden belirlenmemelidir.
- Malzemeyi gözardı etmek: Ölçüsü doğru ama malzemesi veya ısıl işlemi yanlış bir parça kısa ömürlü olur.
- Karşı parçayı kontrol etmemek: Kırılan parçanın kırılma nedeni çoğu zaman karşı parçadaki bir aşınma ya da hizasızlıktır. Bu çözülmeden üretilen yeni parça da aynı şekilde kırılabilir.
- Dijital kayıt tutmamak: Aynı parça yıllar sonra yeniden kırıldığında süreç baştan başlar. Oluşturulan CAD modeli ve teknik resim mutlaka arşivlenmelidir.
Güvenlik Açısından Kritik Parçalar
Kaldırma ekipmanları, basınçlı sistemler ve operatör güvenliğini doğrudan etkileyen fren, kilitleme ve emniyet parçaları; ilgili standartlara ve sertifikasyon gerekliliklerine uygun üretilmeli ve test edilmelidir. Bu tür parçalarda üretime geçmeden önce makinenin sorumlu mühendisiyle birlikte karar verilmesi gerekir.
Sıkça Sorulan Sorular
Teknik resmi olmayan bir makine parçası üretilebilir mi?
Evet. Parça 3D tarama ile ölçülür, aşınma bölgeleri ve karşı parçalar dikkate alınarak üretime uygun CAD modeli ve toleranslı teknik resim hazırlanır.
Kırık bir dişliden yenisi üretilebilir mi?
Çoğu durumda evet. Dişin bir bölümü kırık olsa bile sağlam dişlerden modül, diş sayısı ve profil bilgisi çıkarılabilir. Dişli parametreleri hesapla doğrulanarak yeni dişli tasarlanır.
Parçanın malzemesi nasıl belirlenir?
Makine dokümanları, parça üzerindeki işaretler veya laboratuvarda yapılan malzeme ve sertlik analizi ile belirlenir. Belirlenemeyen durumlarda parçanın görevine ve maruz kaldığı yüklere göre uygun malzeme seçilir.
Makine sökülmeden parça ölçülebilir mi?
Büyük ve sökülmesi zor parçalar, taşınabilir tarayıcılarla makinenin üzerinde ölçülebilir. Sökülebilen küçük parçaların atölyede taranması genellikle daha hızlıdır.
Yeni parçanın makineye uyduğundan nasıl emin olunur?
Karşı parçaların da ölçülmesi, standart ölçülere göre tolerans verilmesi ve gerektiğinde önce bir prova parçası üretilmesi, yeni parçanın ilk denemede oturmasını sağlar.
Fikret Yedikardeşler, endüstriyel 3D tarama, tersine mühendislik ve ölçümsel doğrulama alanlarında uzmanlaşmış bir teknik uzmandır. VIP3D Tasarım’ın kurucusu olarak, 2020 yılından bu yana otomotiv, savunma sanayi ve üretim sektörlerinde faaliyet gösteren firmalara metrology-grade 3D tarama çözümleri sunmaktadır. Saha deneyimi ve teknik uzmanlığı sayesinde, karmaşık geometrilere sahip parçaların yüksek hassasiyetle analiz edilmesi, üretim hatalarının tespiti ve dijital modelleme süreçlerinde aktif rol almaktadır. Uluslararası iş birlikleri ve Invision partnerliği kapsamında yürüttüğü projelerle, Türkiye’de 3D tarama teknolojilerinin gelişimine katkı sağlamaktadır.